

Di Andy Marine, kami percaya bahawa pengetahuan pembuatan praktikal adalah salah satu aset paling berharga yang dibina dari semasa ke semasa.
Di dalam bengkel kami, terdapat jurutera, pakar pengeluaran dan juruteknik berpengalaman yang telah menghabiskan masa bertahun-tahun bekerja dengan perkakasan marin keluli tahan karat — daripada pemilihan bahan dan proses penuangan kepada kemasan dan kawalan kualiti.
Banyak daripada cerapan ini dipelajari melalui pengalaman pengeluaran harian: memahami sebab komponen gagal, prestasi bahan yang berbeza dalam persekitaran marin, dan butiran yang benar-benar penting semasa membangunkan perkakasan yang boleh dipercayai.
Walau bagaimanapun, pengetahuan praktikal ini selalunya dikongsi hanya dalam bengkel dan jarang sampai kepada pelanggan yang membuat keputusan sumber dan kejuruteraan.
CERAMAH JURUTERA ialah usaha kami untuk mengatur perbualan ini dan berkongsi pengalaman pembuatan di sebalik perkakasan marin.
Melalui siri ini, kami membincangkan bahan, proses pengeluaran, pertimbangan reka bentuk dan pelajaran dunia sebenar dari perspektif pengeluar perkakasan marin.
CERAMAH JURUTERA Ep.22 hari ini disampaikan oleh Jurutera Zhang, ditulis oleh saya editor.
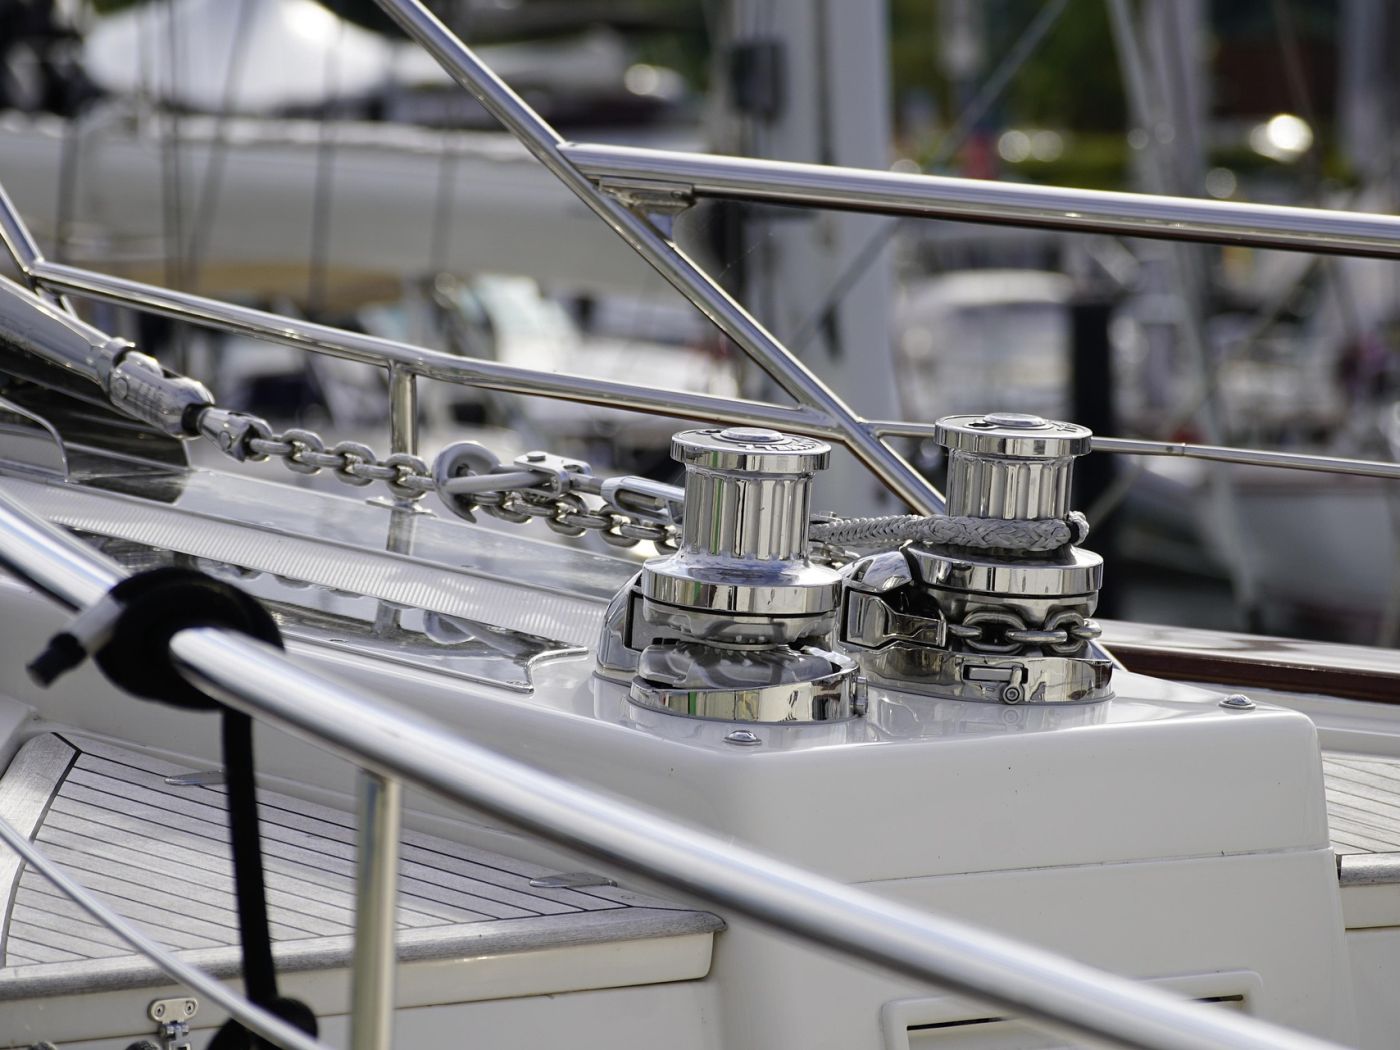
1. Dua Gegelung Rantai, Satu Cop: Mengapa "10 mm" Belum Jawapan
Dua gegelung rantai jangkar pautan pendek boleh membawa setem 10 mm yang sama dan masih berkelakuan berbeza pada cermin kereta yang sama. Satu panjang jatuh ke dalam poket gipsi dan membayar dengan lancar; satu lagi terletak agak tinggi pada hujung gigi, dan di bawah beban ia mula melangkau - satu pautan menunggang ke atas, seterusnya mendarat dengan kuat, rantai memanjat melintasi gegancu bukannya duduk di dalamnya.
Cap diameter tidak salah. Rantai 10 mm mempunyai diameter bar nominal kira-kira 10 mm. Apa yang tidak diberitahu oleh setem kepada anda ialah panjang setiap pautan atau lebar bukaan di dalamnya, dan itu adalah dimensi yang sebenarnya digenggam oleh gegancu windlass. Dua rantai boleh berkongsi diameter nominal dan masih cukup berbeza, pautan demi pautan, yang satu sesuai dengan potongan poket untuk penentukuran yang berbeza dan yang satu lagi tidak.
Bagi sesiapa yang menggantikan tunggangan atau menentukan yang baharu, itu menukar ukuran mudah kepada urutan soalan yang pendek: penentukuran rantai dibuat untuk apa, ukuran pautan siap dan untuk apa gypsy pada cermin kereta itu dipotong. Artikel ini berfungsi melalui ketiga-tiga itu mengikut urutan.
2. Apa Yang Diukur Sebenarnya Setiap Dimensi Pautan
Sebelum sebarang carta berguna, ia membantu untuk membetulkan maksud setiap dimensi, kerana pautan yang sama diterangkan dengan simbol berbeza dalam dokumen berbeza.
- Diameter bar (wayar) — d.Ketebalan keluli yang membentuk pautan. Ini ialah "saiz nominal" yang dicetak pada label: 6 mm, 8 mm, 10 mm.
- Pitch — hlm.Panjang bahagian dalam satu pautan, diukur antara muka dalam di hujung pautan. Sesetengah dokumen memanggilnya panjang dalaman.
- Lebar dalaman.Pembukaan yang jelas antara kedua-dua belah pautan.
- Lebar luaran.Lebar luar pautan, diukur dari tepi luar ke tepi luar.
Perbezaan penting di sini sama seperti takrifan: penandaan nominal, dimensi terukur dan dimensi had adalah tiga perkara yang berbeza. Saiz nominal ialah label. Dimensi yang diukur ialah apa yang dibaca oleh caliper pada sekeping rantai tertentu. Dimensi had — minimum atau maksimum yang ditentukan — adalah yang dibenarkan oleh standard, dan ia adalah yang boleh dibandingkan apabila memutuskan sama ada rantai akan diletakkan.
Dua piawaian metrik yang digunakan dalam artikel ini melabelkan geometri yang sama secara berbeza. DIN 766 menggunakan d untuk diameter bar, t untuk panjang dalaman (pitch), b1 untuk lebar dalaman, dan b2 untuk lebar luaran. ISO 4565 menggunakan dn untuk diameter nominal, p1 untuk pic, w1 untuk lebar dalaman dan w untuk lebar luaran, menyatakan w1 sebagai minimum dan w sebagai maksimum.
d (DIN 766) | dn (ISO 4565)
ketebalan keluli bulat — rantai "10 mm" ialah wayar 10 mm
t (DIN 766) | p1 (ISO 4565)
panjang jelas di dalam satu pautan
b1 (DIN 766) | w1 min (ISO 4565)
pembukaan yang jelas di dalam pautan
b2 (DIN 766) | w maks (ISO 4565)
tepi luar ke tepi luar
| Dimensi | Apa yang diukur | DIN 766 | ISO 4565 |
|---|---|---|---|
| Diameter bar (wayar). | Ketebalan keluli bulat yang mana pautan dibengkokkan — saiz nominal pada label, contohnya 10 mm | d | dn |
| Panjang dalaman (pitch) | Jarak yang jelas di dalam pautan, dari pinggir dalam satu hujung ke tepi dalam yang lain | t | p1 |
| Lebar dalaman | Lebar jelas bukaan di dalam pautan | b1 | w1 (dinyatakan sebagai minimum) |
| Lebar luaran | Lebar luar merentasi pautan, dari tepi luar ke tepi luar | b2 | w (dinyatakan sebagai maksimum) |
3. Dua Penentukuran Metrik: DIN 766 dan ISO 4565
Rantai sauh pautan pendek untuk kraf kecil ditentukur di bawah dua keluarga metrik yang berasingan, dan perbezaan antara mereka bukan kosmetik.
ISO 4565:1986 terpakai pada rantai penambat diameter nominal 6 mm hingga 12 mm untuk kraf kecil, dikawal oleh windlas kraf; piawaian menyatakan bahawa ia tidak terpakai pada rantai yang digunakan untuk mengangkat. Dimensinya mengikut asas mudah: pic p1 ialah tiga kali diameter nominal dn; lebar dalaman minimum w1 ialah 1.35 kali dn; dan lebar luar maksimum w ialah 3.6 kali dn. Perhubungan tersebut menghasilkan baris ISO dalam carta di bawah.
DIN 766 ialah standard rantaian pautan pendek metrik berasingan yang menjadualkan set saiz nominal yang lebih luas. Ia bukan terjemahan ISO 4565, dan kedua-duanya tidak boleh ditukar ganti. Panjang rantai dibuat, ditanda dan dibekalkan kepada satu keluarga penentukuran, bukan kepada kedua-duanya sekali.
Tiada tempat yang lebih jelas daripada 10 mm, satu saiz biasa di mana kedua-dua keluarga berpisah di padang: DIN 766 menentukan 28 mm dan ISO 4565 menentukan 30 mm untuk diameter bar nominal yang sama. Pada 8 mm pic berlaku bertepatan pada 24 mm dalam kedua-duanya, namun lebar luaran maksimum yang dibenarkan masih berbeza — 27.2 mm di bawah DIN 766 berbanding 28.8 mm di bawah ISO 4565. Kedua-dua penentukuran dibezakan oleh keseluruhan set dimensi pautan, bukan dengan saiz tunggal atau nombor tunggal.
4. Carta Saiz Rantaian Sauh (Rujukan Pengenalan)
Jadual di bawah menyenaraikan geometri pautan seperti yang diterbitkan oleh setiap standard, pada saiz nominal di mana nilai tersebut tersedia. Ia disertakan supaya pembeli boleh mengenal pasti jenis rantaian itu — bukan untuk meluluskan kesesuaian gipsi.
| Siri spec | Rantai nominal dia. d (mm) | Panjang padang / dalam (mm) | Lebar dalam (mm), ISO w1 min / DIN b1 | Lebar luar (mm), maks — ISO w maks / DIN b2 maks |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Tujuan dan sumber carta.Carta ini ialah rujukan pengenalan, bukan kelulusan keserasian gipsi. Nilai ISO 4565 diambil daripada jadual dimensi standard itu sendiri; nilai DIN 766 ditranskripsikan daripada jadual standard melalui rujukan industri dan disemak silang terhadap data teknikal pengeluar rantai. Tiada anggaran khusus pengilang disertakan dan tiada sel diisi dengan ekstrapolasi daripada saiz jiran. Angka tersebut adalah had piawaian sendiri: Lebar dalaman ISO minimum, lebar luaran ISO maksimum, dan lebar luaran DIN 766 b2 maksimum, dengan lebar dalaman DIN 766 b1 dijadualkan sebagai lebar dalaman.
Dua baris 10 mm adalah pasangan yang paling kerap dikelirukan di lapangan. Pic mereka berbeza sebanyak 2 mm setiap pautan, dan merentasi panjang rantai perbezaan itu terkumpul - itulah sebabnya penentukuran yang tidak sepadan cenderung kelihatan sebagai melangkau dan bukannya sebagai rantai yang jelas salah. Mengukur beberapa pautan secara bersiri, bukannya satu pautan, adalah cara praktikal untuk melihat penentukuran rantaian dibuat.
5. Mengapa Gypsy, Bukan Label, Memutuskan Sesuai
Gipsi windlass — roda rantai — bukan gegancu kegunaan umum. Poketnya dimesin untuk menerima pautan tertentu: diameter bar tertentu, padang tertentu, dan lebar tertentu. Ketiga-tiganya dipotong ke dalam poket yang sama, jadi rantai perlu memenuhi ketiga-tiganya sekaligus, bukan sekadar diameter nominal.
Mekanisme ini paling mudah dilihat dalam nada. Semasa rantai berjalan, setiap pautan perlu dimasukkan ke dalam poket dan berbaring rata di tempat duduknya manakala pautan berikut diambil oleh gigi. Jika padang terlalu panjang untuk poket, pautan mendarat di hujung gigi dan bukannya tempat duduk. Di bawah ketegangan rantai naik, pautan seterusnya salah tempat duduk, dan larian menjadi satu siri langkau — rantai memanjat melintasi gegancu bukannya menggenggamnya. Jika padang terlalu pendek, pautan memenuhi poket dan rantai mengikat. Kesalahan lebar berkelakuan dengan cara yang sama pada paksi yang lain: pautan yang terlalu lebar merapatkan dinding poket dan tidak boleh duduk, manakala pautan yang terlalu sempit bergerak longgar dan boleh berpusing dan bukannya menjejak.
Inilah sebabnya mengapa ujian bangku membuktikan sangat sedikit. Melepaskan beberapa pautan ke dalam gipsi dengan tangan, atau memutar roda rantai perlahan-lahan tanpa beban, boleh kelihatan meyakinkan pada rantai yang akan berkelakuan salah apabila ketegangan dan gerakan digunakan. Poket hanya perlu menerima setiap pautan, dalam jangka masa penuh, di bawah beban pengambilan semula. Jidar kerja dibina ke dalam poket oleh pembuat cermin kereta, tetapi saiz jidar itu berbeza-beza antara model, dan tiada angka toleransi tunggal digunakan untuk setiap gipsi.
Kesimpulan praktikal adalah bahawa tanda gipsi sendiri adalah pengecam utama. Setem pada roda rantai, dibaca bersama-sama dengan manual cermin kereta, menamakan standard dan saiz poket itu dipotong. Rantaian tidak boleh dijalankan pada mesin gipsi untuk standard yang berbeza, walaupun saiz nominal kelihatan sama.
6. Perintah Cek Perolehan
Untuk tunggangan gantian atau binaan baharu, semakan dijalankan dalam susunan ini — daripada bahagian tetap sistem kepada bahagian berubah:
- Baca gipsi dahulu.Kenal pasti model cermin kereta dan roda rantai, dan baca pengecapan pada gipsi bersama-sama dengan manual cermin kereta. Penandaan menamakan saiz piawai dan nominal poket yang dipotong; ia adalah rujukan tetap untuk semua yang berikut.
- Padankan standard dan tanda rantai yang diisytiharkan.Sahkan keluarga penentukuran yang mana rantai dibuat dan apa yang ditandakan oleh pembuatnya, dan pastikan ini sepadan dengan gipsi.
- Sahkan dimensi siap terhadap sampel.Letakkan sekurang-kurangnya sepuluh pautan rata, tarik ketat, dan ukur dari tepi luar ke tepi luar pada bahagian yang bersih dan tidak dipakai; satu pautan adalah tidak praktikal untuk mengukur dengan tepat. Bandingkan hasil dengan dimensi yang diisytiharkan oleh pembuat untuk penentukuran itu. Rantai yang haus akan mengukur lebih panjang daripada yang dibuat, jadi rantai terpakai tidak boleh menjadi asas tunggal untuk menentukan saiz yang baharu.
- Dapatkan spesifikasi yang tepat secara bertulis dan jalankan pemeriksaan kesesuaian yang ditentukan.Sahkan spesifikasi bekalan dengan pembuat rantai dan pembuat cermin kereta, dan laksanakan periksa kesesuaian yang ditentukan oleh pembuat cermin kereta sebelum membuat panjang penuh ke kapal.
Langkah satu dan dua menetapkan rantaian yang mana malah calon. Langkah tiga dan empat mengesahkan bahawa rantai itu benar-benar menghantar padanan — dan ia adalah langkah yang paling kerap dilangkau apabila penggantian dipesan mengikut diameter sahaja.
7. Apa yang Hendak Dihantar Kepada Kami
Pengesahan kesesuaian ialah latihan dokumentasi sebelum ia merupakan pembelian. Untuk mengesahkan spesifikasi bekalan yang tepat bagi rantai pada cermin kereta yang diberikan, hantarkan kepada kami:
- model kerek dan gipsi, atau pengecapan pada roda rantai;
- tanda pada rantai yang sedang digunakan (standard dan saiz);
- spesifikasi rantai yang diperlukan — keluarga penentukuran, saiz nominal dan panjang yang diperlukan;
- mana-mana lukisan atau halaman manual cermin kereta yang berkaitan.
Kami akan berusaha daripada mereka untuk mengesahkan spesifikasi apa yang boleh kami bekalkan. Kami tidak memperakui gabungan gipsi dan rantai daripada satu dimensi, dan kami tidak boleh menjanjikan bahawa rantai dan gipsi sewenang-wenangnya akan serasi — itu bergantung pada penentukuran dan toleransi pembuatan gipsi, yang kedua-duanya dikawal oleh pembuat cermin kereta.
Perkakasan berlabuh semasa kami disenaraikan di bawahrantai sauh. Jika kemasukan rantai DIN 766 keluli tahan karat adalah berkaitan, ia disenaraikan di sini:rantai sauh keluli tahan karat DIN 766. Penyenaraian produk itu adalah titik masuk sahaja; ia bukan dengan sendirinya bukti bahawa kumpulan tertentu mematuhi mana-mana standard tertentu, dan pengesahan dimensi masih datang daripada dokumentasi pembuat.


